1. ट्यूब को काटें
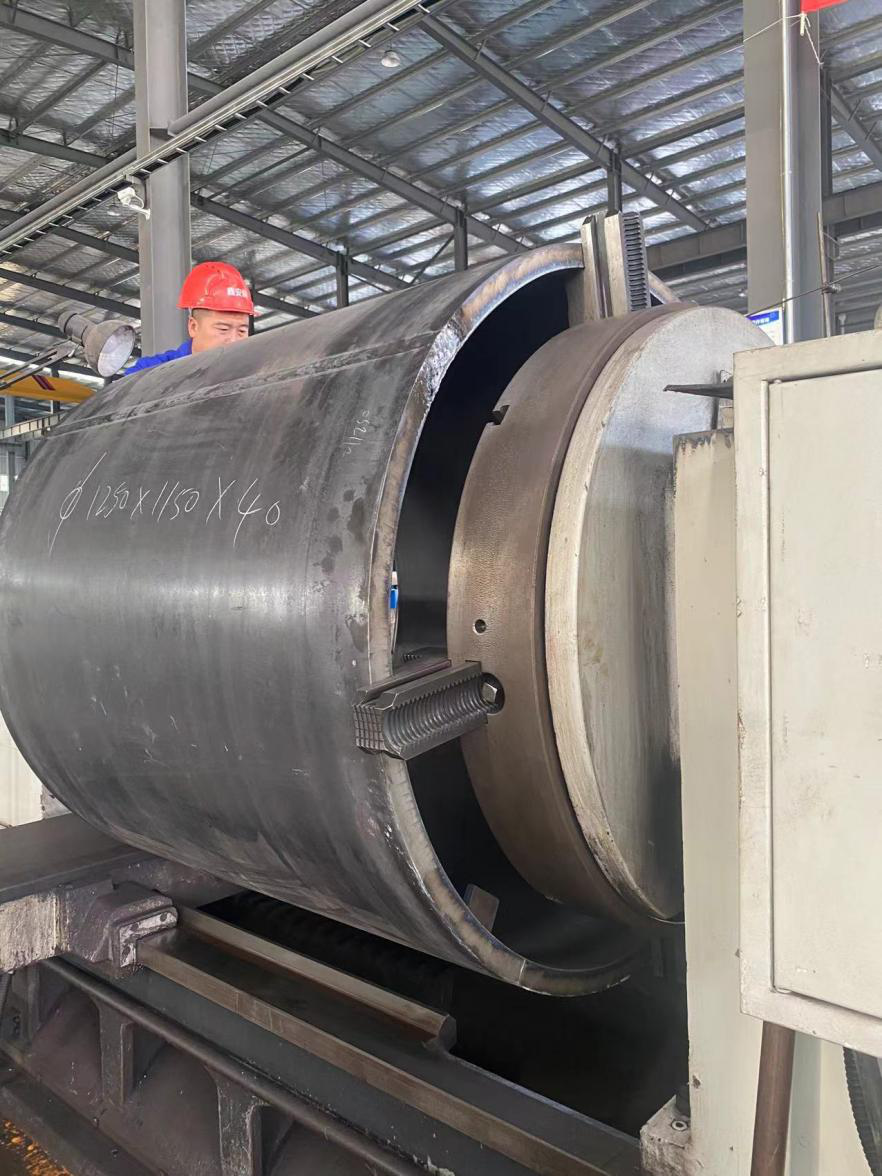
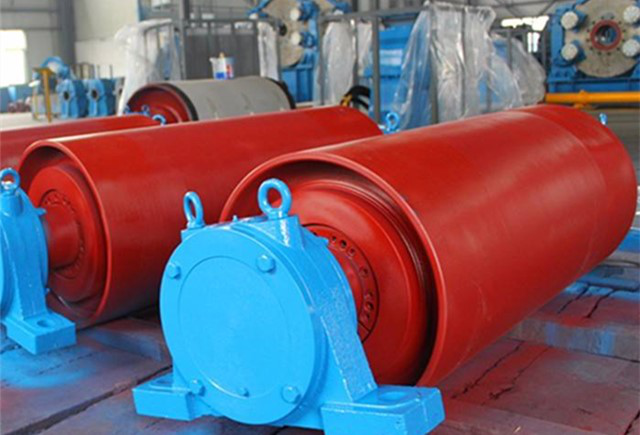
स्टील पाइप को काटने की प्रक्रिया में, यह सुनिश्चित करने के अलावा कि रोलर शेल की लंबाई निर्दिष्ट सीमा के भीतर नियंत्रित होती है, चैम्बरिंग कोण को सुनिश्चित करना भी आवश्यक है। पाइप काटने वाली मशीन के असमान चैम्बरिंग के कारण कार रोलर शेल के केंद्र में नहीं रुकेगी, जिसके परिणामस्वरूप रोलर का रेडियल रनआउट बढ़ जाएगा। यदि शेल की लंबाई ड्राइंग की आवश्यकताओं से अधिक है, तो शाफ्ट हेड बाहर निकलने पर रोलर शेल का आकार कम हो जाएगा, जिसके कारण रोलर को रोलर फ्रेम में नहीं रखा जा सकेगा।
2. गहरी ट्यूब को काटें
कार रोकने की प्रक्रिया के मुख्य नियंत्रक कारक स्टॉप की गहराई और आंतरिक छेद का व्यास हैं। मुंह की गहराई बहुत उथली या बहुत गहरी है, जिसके परिणामस्वरूप असर वाली सीट की स्थापना जगह पर नहीं होती है, जिसके परिणामस्वरूप रोलर रोटेशन प्रतिरोध में वृद्धि होती है और रोलर के व्यास में वृद्धि होती है। और कार के बाहर स्टॉप माउथ का व्यास ड्राइंग की आवश्यकताओं से अधिक है, जिसके परिणामस्वरूप रोलर के दोनों सिरों पर असर वाली सीटें अकेंद्रित हो जाती हैं, जिसके परिणामस्वरूप रोलर रोटेशन प्रतिरोध में वृद्धि होती है, और रोलर के व्यास में वृद्धि होती है; यदि स्टॉप का व्यास ड्राइंग की आवश्यकताओं से कम है, तो असर वाली सीट स्थापित नहीं की जा सकती
3. प्रेस-फिट बियरिंग हाउसिंग
बियरिंग सीट प्रेस-फिटिंग सही जगह पर नहीं है, जिसके परिणामस्वरूप दोनों सिरों पर बियरिंग सीट का गलत संरेखण होता है, जिसके परिणामस्वरूप रोलर रोटेशन प्रतिरोध में वृद्धि होती है और रोलर व्यास कूद में वृद्धि होती है।
4. वेल्डिंग संचालन
असर वाली सीट को वेल्डिंग करते समय, वेल्डिंग वोल्टेज और करंट बहुत बड़ा या बहुत छोटा होता है, जिससे असमान वेल्डिंग, असमान, सरंध्रता, रिसाव वेल्डिंग और वेल्डिंग नोड्यूल का कारण होगा, जो रोलर की सेवा जीवन को प्रभावित करेगा।
5. संपीड़न असर, संपीड़न सील
एक। बियरिंग प्रेस-फिटिंग जगह पर नहीं है या बियरिंग और सील एक ही समय में प्रेस-फिटिंग कर रहे हैं, जिसके परिणामस्वरूप सील में अत्यधिक विरूपण होता है, जिसके परिणामस्वरूप रोलर के रोटेशन प्रतिरोध में वृद्धि होती है और अनम्य रोटेशन होता है।
बी। जब प्रेस-फिटिंग बीयरिंग और सील, रोलर शेल के दोनों सिरों से निकलने वाले शाफ्ट हेड का आकार असममित होता है, जो ड्राइंग की आवश्यकताओं को पूरा नहीं करता है, जिसके कारण रोलर को रोलर फ्रेम में नहीं रखा जा सकता है।
6. समायोजन
क्योंकि इस स्तर पर आइडलर के प्रसंस्करण के दौरान बेयरिंग और सील को चरण-दर-चरण प्रेस-फिटिंग किया जाता है, सील विरूपण या सीलिंग गैप को प्रेस-फिटिंग प्रक्रिया में नहीं खोला जा सकता है, सीलिंग गैप को शाफ्ट हेड को खटखटाकर खोला जाना चाहिए ताकि यह सुनिश्चित हो सके कि शाफ्ट लचीले ढंग से घूम सकता है, और समायोजन जगह पर नहीं है, जिसके परिणामस्वरूप आइडलर का अनम्य घुमाव होता है और घूर्णी प्रतिरोध में वृद्धि होती है।
7. एक कार नाली
एक। ट्रेंच कार की चौड़ाई बहुत बड़ी है, जिसके परिणामस्वरूप एक बड़ी अक्षीय स्ट्रिंग होती है, और प्रभाव के बाद एक्सल ब्लॉक आसानी से क्षतिग्रस्त हो जाता है।